
Zaključak unaprijed: kada temperatura aktivacije, težina premaza i uvjeti skladištenja usklađene s podlogom i linijom, ova traka pruža jedno od najpouzdanijih veza tankih linija u obradi i tekstilu. Kada se te varijable zanemare, isti stupanj proizvodi spojeve koji nakon nekoliko dana pokvare, rubove s kojih curi ljepilo i role koji se blokiraju na polici.
Većina problema na terenu ima tri uzroka: toplina koja nikada ne doseže liniju spajanja, pokrivenost ljepilom koja varira od role do role i toplina ili vlaga koja je oštetila traku prije nego što je otvorena. Svaki se može spriječiti kada znate što tražiti.
"Tkivo" opisuje nosač: laganu mrežu nalik papiru, obično debljine 20 do 60 mikrona, obloženu s obje strane termoplastičnim vrućim ljepilom i zaštićenu slojem za odvajanje. Nosač pruža nizak profil i prilagodljivost; ljepilo osigurava vezu.
Dio "vrućeg taljenja" još je važniji. Za razliku od trake osjetljive na pritisak, koja ostaje ljepljiva na sobnoj temperaturi, vruće ljepilo je čvrsto dok miruje i omekšava tek kada se zagrije. Prije primjene topline, traka se može slobodno postaviti i premjestiti. Kada stignu toplina i pritisak, ljepilo ulazi u površinu i povezuje materijale.
Ova svojstva čine traku prirodnom za tkanine, tkivo, filmove, netkane materijale i tanke fleksibilne sklopove — primjene gdje bi se deblja konstrukcija vidjela kroz ili usporila toplinu o kojoj ovisi veza.
Lijepljenje slijedi pouzdan slijed. Toplina podiže ljepilo iznad njegove točke omekšavanja — obično 90 do 120 °C za vruće taline na bazi EVA — viskoznost opada, a ljepilo kvasi podlogu. Pritisak ga gura u mikroskopske doline na površini. Kako se spoj hladi, ljepilo se stvrdnjava i dobiva kohezijsku čvrstoću. Gotov spoj bolji je od ljepila osjetljivih na pritisak na povišenoj temperaturi jer sila držanja dolazi od skrutnutog sloja, a ne od ljepljivosti.
Za većinu kvarova nije krivo ljepilo. Temperatura aktivacije trake je svojstvo ljepila; temperatura na liniji veze je svojstvo procesa. Ploča na 120 °C pritisnuta jednu sekundu na hladnu vodljivu podlogu neće dovesti liniju veze do temperature. Vrijeme zadržavanja, tlak i prijenos topline podloge jednako su odlučujući.
nemojte nadoknaditi slabu vezu proizvoljnim podizanjem temperature. Iznad otprilike 200 °C, vruća ljepila se razgrađuju i mogu ispuštati pare, dok nosač tkiva može zagorjeti. Ostanite unutar aktivacijskog prozora koji pruža dobavljač.
| Parametar | Što provjeriti | Što pođe po zlu kad se ignorira |
|---|---|---|
| Debljina nosača | Ujednačena čeljust u rasponu od 20–60 µm | Debele mrlje se vide kroz; tanke točke štete rukovanju |
| Težina premaza | Grami po kvadratnom metru po strani, npr. 30–60 g/m² | Neravnomjerna pokrivenost stvara nedosljednu snagu ljuštenja |
| Temperatura aktivacije | Točka omekšavanja i prozor pune veze | Prenisko: nema veze; previsoko: žarenje i krvarenje |
| Performanse ljuštenja i smicanja | Vrijednosti nakon 24 h kondicioniranja na temperaturi uporabe | Spoj pod opterećenjem puzi ili se ljušti |
| Ponašanje rezidua | Trajna ili uklonjiva ocjena | Prijenos ljepila oštećuje dijelove prilikom uklanjanja |
Ista logika trake pojavljuje se u širokom rasponu industrija, gdje god je podloga tanka, spoj mora ostati niskog profila, a toplina je dostupna u procesu:
Nosač za papirnato tkivo nije niža verzija od nosača za film. To je pravi inženjerski odgovor kada spoj mora biti tanak, nevidljiv i fleksibilan — i još uvijek izdržati godinama.
Kupci koji postavljaju precizna pitanja u fazi prodaje izbjegavaju skupa iznenađenja u proizvodnji. Ovih pet pitanja odvajaju pouzdanog dobavljača od trgovca:
Zatražite težinu premaza po strani i aktivacijski prozor kao standardnu dokumentaciju. Dobavljač koji ne može navesti ta dva broja može vam prodati smotuljak, ali ne i ponovljivi proces.
Vruća ljepila su termoplasti: omekšaju kada su topli. Ta jedina činjenica objašnjava većinu kvarova ljepila za koje se okrivljuje traka. Rola ostavljena blizu osunčanog prozora, iznad pećnice ili u vrućoj posudi može razviti rubno curenje, blokiranje obloge ili teleskopiranje. Kemija se nije promijenila — traku je oblikovalo pogrešno okruženje.
Nosač tkiva dodaje drugu osjetljivost: vlagu. Vlaga mijenja dimenzije nosača i uvijanje, što se pokazuje kao pogrešna registracija pri rezanju ili valoviti izgled laminiranih ploča.
Ne pokušavajte spasiti blokirani smotuljak povećanjem napetosti odmotavanja. Nakon što se obloga zalijepi za ljepilo, rola je neupotrebljiva za precizne procese — uslijedit će lomljenje mreže, nabiranje i skidanje ljepila bez obzira na to koliko pažljivo rukujete njome.
Razlika između besprijekorne i problematične role rijetko je vidljiva. Živi u tolerancijama težine premaza, odabiru sirovina i dosljednosti procesa. Iskusni kupci revidiraju proizvodnu liniju, a ne samo podatkovnu tablicu. Proizvođač s vlastitom opremom za premazivanje može kontrolirati ulazne materijale, prilagođavati formulacije i održavati ujednačenost od serije do serije na način na koji trgovci ne mogu.
Wanfeng proizvodi filmove i trake od 1989. godine, pokrećući namjenske linije za trake s automatiziranim rezanjem za industrijske kupce. The vruće taljive trake grade koristi se u tekstilu, pjeni i elektroničkom lijepljenju dolazi iz tog programa.
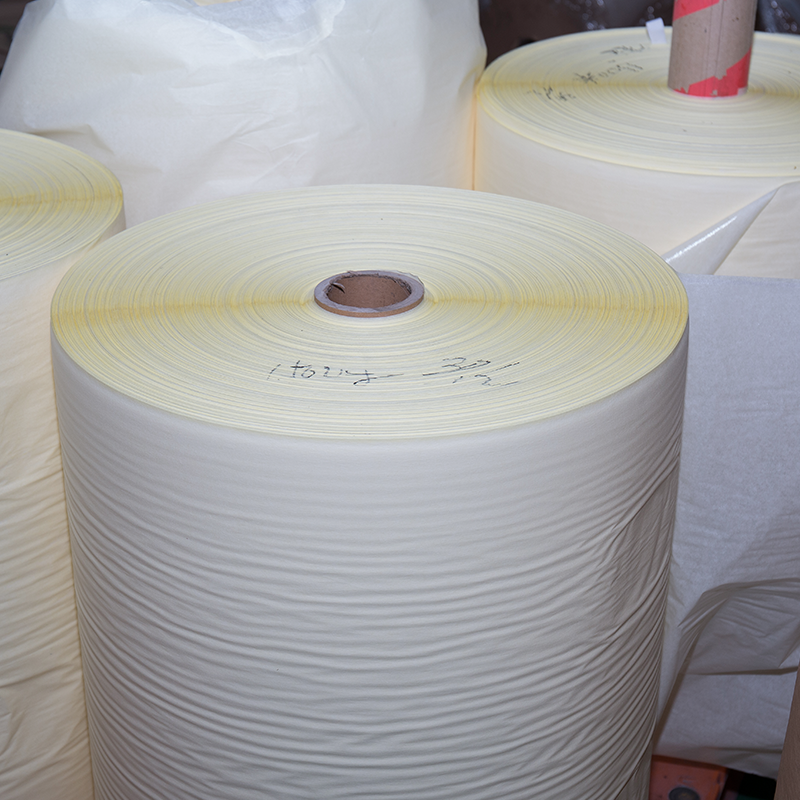 Hot Melt traka iz Wanfenga za industrijsko lijepljenje Ova vruća ljepljiva traka, izrađena od maskirnog papira i prirodnog lateksa, odgovara sklapanju elektroničkih komponenti i lijepljenju tekstila ili pjene, odražavajući Wanfengovu dugogodišnju stručnost u proizvodnji ljepila. Pogledajte proizvod →
Ista disciplina provodi se kroz šire raspon ljepljivih traka . Kada se odgovarajuća kvaliteta spoji s pravim procesom, dvostrana samoljepljiva traka postaje točno ono što bi trebala biti: tiha, pouzdana i ponovljiva.
Sama traka je jednostavna; inženjering oko toga nije. Pravi proizvođač tretira težinu premaza, temperaturu aktivacije i uvjete skladištenja kao podatkovne točke, tako da se prva i pedeseta rola ponašaju isto.
Ispitivanje u tri koraka rješava većinu odluka dobavljača: pritisnite testni flaster na dokumentiranoj temperaturi aktivacije, provucite jedan proizvodni valjak kroz liniju i provjerite snagu ljuštenja i ostatke nakon 48 sati. Prođite ta vrata i dobit ćete ocjenu oko koje možete izgraditi proces.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


